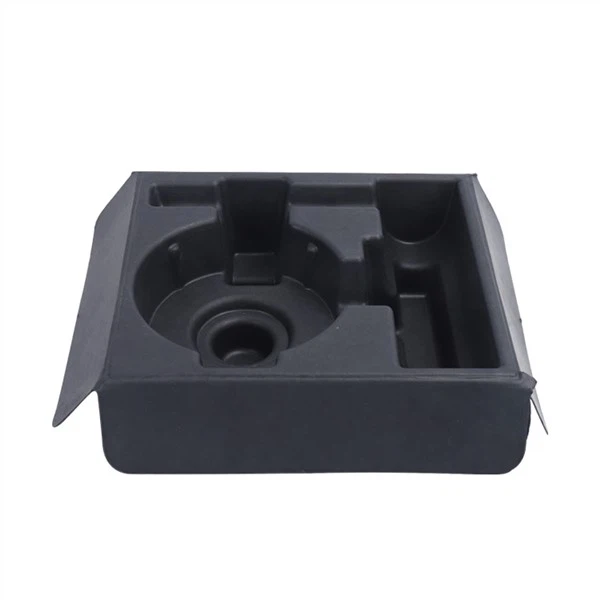
一, Auswahl und Vorbereitung der Rohstoffe: der erste Schritt zur Ebenheit
1. Finden der besten Faserart und des besten Verhältnisses
Die Qualität der Fasern hat einen direkten Einfluss darauf, wie gut der Zellstoff gebildet werden kann. Die Fasern im Zellstoff aus Nadelholz sind relativ lang (1,2–3,5 mm), was das Produkt stärker machen kann und weniger anfällig für Risse ist. Die Menge muss jedoch kontrolliert werden, um raue Oberflächen zu vermeiden, die durch das Verheddern der Fasern entstehen. Die Fasern im Hartholzzellstoff sind relativ kurz (0,5–1,5 mm), was dazu führen kann, dass der Zellstoff besser fließt und die Form gleichmäßiger füllt. Für den praktischen Gebrauch ist es am besten, Zellstoff aus Nadelholz und Zellstoff aus Laubholz im Verhältnis 3:7 zu mischen, um das richtige Gleichgewicht zwischen Festigkeit und Oberflächenglätte zu erhalten.
2. Exakte Steuerung des Aufschlussprozesses
Der Mahlgrad (Klopfgrad) ist ein wichtiger Faktor, der die Verteilung der Fasern beeinflusst. Mit der Nassmahltechnik können mikroporöse Strukturen auf der Faseroberfläche erzeugt werden, die die Aufnahmefähigkeit der Aufschlämmung verbessern. Beispielsweise verwenden Lieferkettenunternehmen von Apple einen abgestuften Zellstoffprozess. Lange Fasern (Zellstoff aus Nadelholz) werden in einer hohen Konzentration von 10 % oder mehr zerkleinert, damit sie aufquellen und zerfallen; Kurzfasern (Hartholzzellstoff) werden auf einen Mahlgrad zwischen 30 Grad SR und 45 Grad SR eingestellt, um zu verhindern, dass sie zu stark geschnitten werden. Durch den Einsatz des dynamischen Zellstoffmodells wurde das Papier in einer Produktionslinie um 15 % fester und die Menge an Holzzellstoff pro Tonne Papier wurde um 8 % gesenkt.
3. Die kombinierte Wirkung von Ergänzungen
Kationisches Polyacrylamid (CPAM) ist ein Verstärker, der Ladungen neutralisiert, damit die Fasern fester zusammenkleben. Durch die Zugabe einer 0,2-prozentigen Lösung kann bei der Unterdruck-Dehydrierung eine Netzwerkmembranstruktur entstehen, die den Spanverlust um mehr als 86 % reduziert.
Klebstoff: Das Mischen von 0,2 % AKD-Klebstoff mit 1 % kationischer Stärke kann die Bindungen zwischen den Schichten um 92 % fester machen und verhindern, dass Fasern von der Oberfläche abreißen.
Wasserfester Wirkstoff: Paraffinlotion bildet eine Schicht auf der Faseroberfläche, die sie vor Wasserschäden schützt und ihre Festigkeit konstant hält.
2, Verbesserung des Formprozesses, um eine Kontrolle auf den Millimeter genau zu erreichen
1. Technologie zum Vakuum-Saugformen
Das Vakuum-Saugformen ist eine gängige Methode in der Industrieverpackungsbranche. Es nutzt Unterdruckadsorption, um die Form gleichmäßig mit Schlamm zu füllen. Die Kontrolle wichtiger Parameter umfasst:
Vakuumniveau: Halten Sie es zwischen -0,06 MPa und -0,08 MPa, um sicherzustellen, dass die Aufschlämmung schnell adsorbiert und die Fasern nicht zu stark belastet werden.
Ändern Sie die Adsorptionszeit je nach Dicke des Produkts. Normalerweise dauert es 8 bis 15 Sekunden. Wenn es zu kurz ist, füllt es sich möglicherweise nicht vollständig, und wenn es zu lang ist, können sich die Fasern absetzen und auseinanderfallen.
Temperatur der Form: Um die Verdunstung von Wasser zu beschleunigen und die Wasserstoffbindung zwischen den Fasern zu fördern, heizen Sie die Form auf 150 bis 200 Grad Celsius vor.
2. Der Prozess des Nasspressens
Wenn das Produkt einen Feuchtigkeitsgehalt von 50 bis 75 % aufweist, wird es durch Nasspressen behandelt. Die Dichtigkeit des Produkts kann um 20 % erhöht werden, wenn der Druck zwischen 0,4 und 0,6 MPa und die Temperatur zwischen 180 und 200 Grad liegt. Die Oberflächenrauheit beträgt Ra kleiner oder gleich 0,8 μm. Ein bestimmtes Unternehmen setzt Heißpressmaschinen ein, um die Innenschale des iPhones zu pressen und zu polieren. Dadurch wird die Oberfläche spiegelglatt und der Reibungskoeffizient auf 0,354 gesenkt.
3. Die Technologie zum Trocknen in der Mikrowelle
Durch die Mikrowellentrocknung können die Innen- und Außenseite eines Produkts gleichzeitig erhitzt werden, was den Trocknungsstress im Vergleich zur typischen Heißlufttrocknung verringert. Durch die Steuerung der Trocknungskurve in Abschnitten (mit einer Temperatur von<90 ℃ in the front section and 120 ℃ -150 ℃ in the back section), the surface fibers may be prevented from drying out soon and becoming brittle, and the moisture content of the product can be uniformly reduced to 10% -12%.
3, Neue Ideen für den Formenbau: physikalische Grenzen überwinden
1. Formen mit großer Genauigkeit herstellen
Auswahl des richtigen Materials: Hergestellt aus einer Luftfahrtaluminiumlegierung (z. B. 7075-T6) oder verchromtem Stahl mit einer Härte von HRC60 oder höher und hält mehr als 100.000 Formzyklen stand.
Oberflächenbehandlung: Ein CNC-Fünf-Achsen-Bearbeitungszentrum wird verwendet, um den Formhohlraum präzise zu bearbeiten, der eine Oberflächenrauheit von Ra kleiner oder gleich 0,4 μm aufweist. Durch die Verchromung wird die Oberfläche um 30 % härter und die Wahrscheinlichkeit, dass Fasern daran haften bleiben, wird verringert.
System zur Absaugung: Um sicherzustellen, dass die Gülle gleichmäßig aufgenommen wird und nicht hängen bleibt, ordnen Sie die Absauglöcher (mit einem Durchmesser von 0,5–1,0 mm und einem Abstand von 15–20 mm) und das 0,01 mm Filtersieb optimal an.
2. Optimierung der Strukturtopologie
Der Formhohlraum wurde mithilfe einer CAE-Simulationsanalyse so konzipiert, dass er leichtgewichtig ist. Die Verpackungsform der Huawei Mate-Serie verfügt beispielsweise über eine wabenverstärkte Rippenstruktur, die sie 30 % leichter und 40 % stoßfester macht. Die Apfel-Innenschalenform verfügt über 12 Wabenzellen unterschiedlicher Größe. Es nutzt die Topologieoptimierung, um das richtige Gleichgewicht zwischen Gewicht und Festigkeit zu finden.
3. Hinzufügen einer Selbstreinigungsfunktion-
Ultraschall-Vibrationsgeräte (20 kHz–40 kHz) können in Formkonstruktionen eingebaut werden, um Faserreste während des Formprozesses schnell abzuschütteln. Alternativ kann eine Teflonbeschichtung (5–10 μm dick) verwendet werden, um das Anhaften von Fasern und die Notwendigkeit einer menschlichen Reinigung zu reduzieren.
4, Typische Fallstudie: Übergang vom Labor zur industriellen Anwendung
Fall 1: Das Innenfach eines Apple iPhone
Die Rohstoffe sind Bambusmark (60 %), Zuckerrohrmark (30 %) und Nanofasern (10 %). Die Fasern sind 0,8 bis 1,2 Millimeter lang.
Nasspress-Formungsdruck von 0,5 MPa, Temperatur von 190 Grad und Zeit von 40 Sekunden; Mikrowellentrocknungsleistung von 5 kW und Zeit von 8 Minuten.
Auswirkung: Die Oberflächenrauheit beträgt Ra kleiner oder gleich 0,5 μm, der Anpassungsfehler an die Kontur des Telefons beträgt<0.1 mm, and the phone passed the 1.5-meter drop test.
Fall 2: Verpackung für das Sony Xperia 1 V
Die Rohstoffe bestehen zu 80 % aus recyceltem Zellstoff und zu 20 % aus abbaubarer leitfähiger Tinte. Der Oberflächenwiderstand beträgt 10 ⁶ -10 ⁹ Ω/sq.
Der Prozess umfasst Vakuumsaugformen mit einem Vakuumgrad von -0,07 MPa und einer Adsorptionszeit von 12 Sekunden. Das Marken-LOGO wird mit einer Tiefe von 0,03 Millimetern per Laser eingraviert.
Wirkung: Die Oberflächenverschleißfestigkeit hat 500 Martindale-Tests bestanden und die Funktion zur Überwachung von Transporttemperatur und Luftfeuchtigkeit wurde eingerichtet.